Шпиндельный конус HSK, BT и SK: в чём разница и как выбрать
Шпиндельный конус — это посадочный интерфейс между инструментальной оправкой и шпинделем станка. От него зависят соосность инструмента, жёсткость узла, предельные обороты и надёжность автоматической смены. Ошибка в выборе конуса или износ посадочных поверхностей проявляются как вибрации, следы дробления на детали, биение, а иногда как аварии при смене инструмента. Инженеры часто путают SK и BT, поскольку у них одинаковая конусность, и недооценивают отличия HSK. В статье разберём принцип работы конусов, их виды, критерии выбора и типичные ошибки эксплуатации.
- Принцип работы и назначение шпиндельного конуса
- Конусы 7:24: SK и BT
- Полый конус HSK
- Сравнение HSK, BT и SK
- Как выбрать конус под станок и задачу
- Эксплуатация и типичные ошибки
- Заключение
Принцип работы и назначение шпиндельного конуса
Конус решает три задачи одновременно: центрирует оправку относительно оси шпинделя, передаёт крутящий момент на инструмент и воспринимает осевые и радиальные нагрузки резания. Оправка удерживается в шпинделе тягой: у конусов SK и BT это штревель (тяговый винт, pull stud), который захватывается цангой тяги, у HSK — зажимной механизм внутри полого хвостовика.
Для сравнения конусов полезны четыре параметра:
- Геометрия посадки — конусность и наличие контакта по торцу шпинделя.
- Способ зажима — тяга за штревель или изнутри хвостовика.
- Передача момента — через пазы на фланце или трением по конусу.
- Поведение на высоких оборотах — как посадка реагирует на центробежные силы.
Тип конуса задаётся шпинделем: оправку другого стандарта в него не установить. Поэтому выбор конуса — это прежде всего выбор станка, а при замене или модернизации — проверка совместимости со шпинделем. Перед покупкой оснастки полезно изучить разновидности станочной оснастки и конструкцию шпиндельного узла.
Конусы 7:24: SK и BT
SK (в русской практике — конус по DIN 69871 / ISO 7388-1, «крутой конус») и BT (японский стандарт JIS B 6339, он же MAS 403) относятся к семейству конусов с конусностью 7:24. Это самосбрасывающийся конус: угол достаточно велик, чтобы оправка не заклинивала в шпинделе. Размеры обозначают числом: 30, 40, 45, 50, 60. Размеры посадочного конуса у SK и BT одного номера совпадают, но на этом совместимость заканчивается.
SK (DIN 69871)
- Асимметричный фланец с пазами привода разной ширины и дополнительным отверстием для кодирования положения.
- Штревель по DIN 69872, резьба метрическая; тип штревеля нужно подбирать под систему тяги станка.
- Основной стандарт для европейских станков и оснастки.
BT (JIS B 6339 / MAS 403)
- Симметричный по оси хвостовик, что удобнее для балансировки на высоких оборотах.
- Другие размеры фланца, расположение пазов и резьбы штревеля; штревели SK и BT не взаимозаменяемы.
- Распространён на японских, корейских и тайваньских станках. Существует исполнение BBT с двойным контактом (по конусу и по торцу шпинделя), которое повышает жёсткость.
Главное ограничение 7:24: контакт идёт только по конусу, и при росте оборотов шпиндель расширяется под действием центробежных сил, а оправка — меньше. Посадка ослабевает, возрастают биение и осевое смещение инструмента. Для чистовой обработки на высоких скоростях это ограничение существенно, для общего фрезерования и силовой обработки конусов SK и BT обычно достаточно. Принципы работы самого станка описаны в статье про устройство и классификацию фрезерных станков.
Если вы используете измерительные щупы, им нужен хвостовик под ваш конус. Например, для датчиков OMP40 и OMP400 выпускается конус по DIN 69871A размера 40.
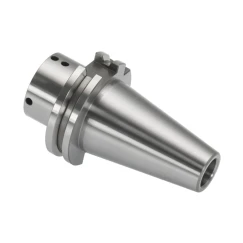
Конусный хвостовик для установки оптических датчиков Renishaw OMP40 и OMP400 в шпиндель с конусом SK 40 (DIN 69871A).
Полый конус HSK
HSK (нем. Hohlschaftkegel — полый конусный хвостовик, DIN 69893 / ISO 12164) разработан для высокоскоростной обработки. Хвостовик представляет собой тонкостенный полый конус с конусностью 1:10. Его особенность — двойной контакт: оправка прилегает к шпинделю одновременно по конусу и по торцу фланца.
Зажим выполняется изнутри: цанговые сегменты в шпинделе раздвигаются тягой и прижимают хвостовик к конусу. При росте оборотов центробежная сила увеличивает усилие прижима сегментов, поэтому посадка не слабеет, а у конусов 7:24 — слабеет. Благодаря торцевому контакту положение инструмента по оси остаётся стабильным, а короткий конус быстрее заменяется.
Размер HSK обозначается диаметром фланца в миллиметрах: 32, 40, 50, 63, 80, 100, 125. Кроме размера, указывается форма хвостовика:
| Форма | Смена инструмента | Особенность | Типичное применение |
|---|---|---|---|
| HSK-A | Автоматическая | Пазы привода на конусе, подача СОЖ через центр | Универсальные обрабатывающие центры |
| HSK-B | Автоматическая | Увеличенный фланец, привод на фланце, СОЖ через фланец | Станки с подачей СОЖ через фланец |
| HSK-C | Ручная | Нет паза под захват манипулятора ATC | Станки с ручной сменой, агрегатные узлы |
| HSK-E | Автоматическая | Без пазов привода, момент передаётся трением, ориентирован на высокие обороты | Высокоскоростные шпиндели малых размеров |
Точные размеры, допуски и наличие пазов определяет стандарт DIN 69893 и документация производителя шпинделя — их нужно сверять до заказа оснастки. В каталоге представлены хвостовики HSK для датчиков Renishaw в нескольких вариантах.
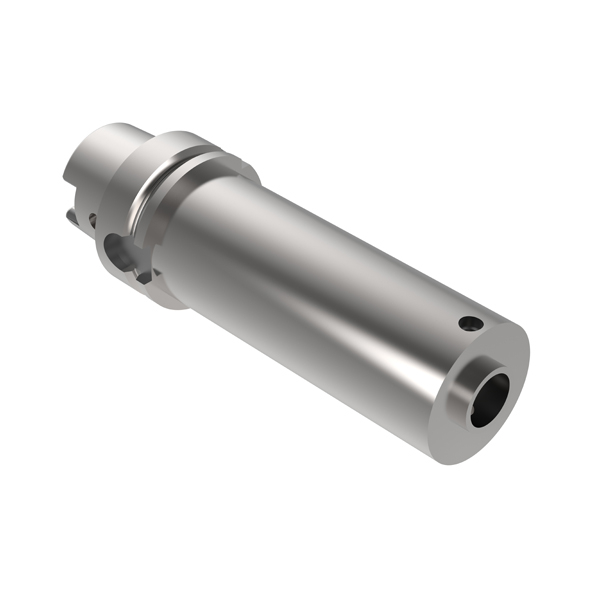
Хвостовик HSK размера 63 по DIN 69893 для установки измерительных систем Renishaw в шпиндель станка с таким конусом.
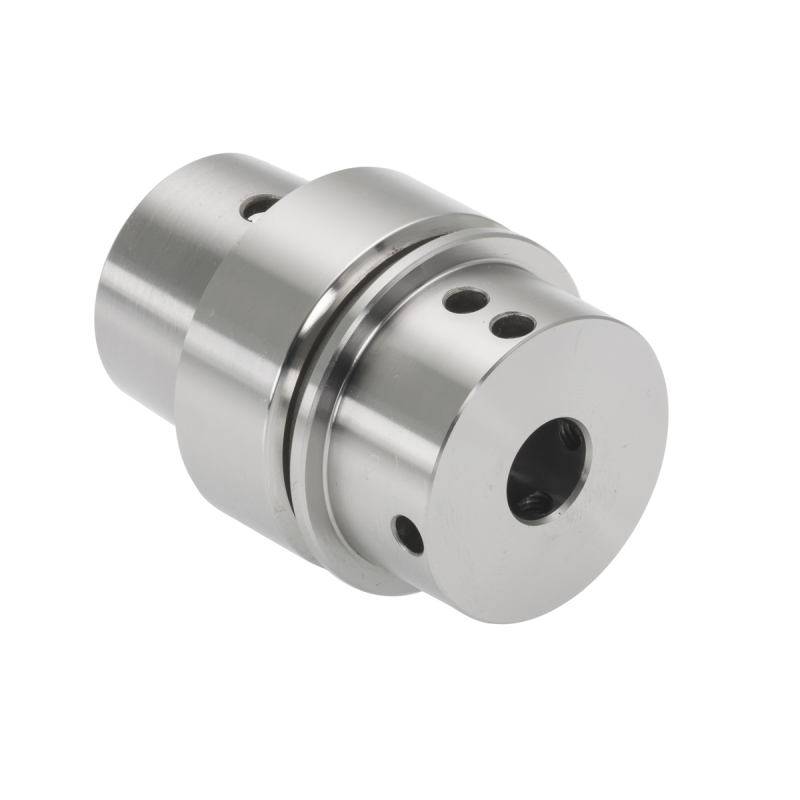
Хвостовик HSK-E размера 40 по DIN 69893 для высокоскоростных шпинделей малого размера, где используются датчики Renishaw.
Сравнение HSK, BT и SK
Сводная таблица показывает ключевые различия. Количественные значения (допустимые обороты, момент, биение) зависят от размера конуса, исполнения и производителя шпинделя — уточняйте по руководству станка и каталогу оснастки.
| Параметр | SK (DIN 69871) | BT (JIS B 6339) | HSK (DIN 69893) |
|---|---|---|---|
| Конусность | 7:24 | 7:24 | 1:10 |
| Тип хвостовика | Сплошной | Сплошной | Полый, тонкостенный |
| Контакт со шпинделем | По конусу | По конусу (BBT — ещё и по торцу) | По конусу и по торцу |
| Способ зажима | Тяга за штревель | Тяга за штревель | Цанга внутри хвостовика |
| Симметрия | Асимметричный фланец | Симметричный | Симметричный |
| Поведение на высоких оборотах | Посадка ослабевает | Посадка ослабевает (у BBT слабее) | Прижим растёт |
| Основные регионы | Европа, СНГ | Япония, Азия | Европа, высокоскоростные центры |
| Стоимость оснастки | Ниже | Ниже | Выше |
Как выбрать конус под станок и задачу
Для действующего станка выбор прост: берётся тот конус, который есть в шпинделе. Вопрос выбора возникает при покупке нового оборудования или модернизации. Ориентируйтесь на следующие критерии:
- Режимы обработки. Для силового фрезерования стали и чугуна на средних оборотах достаточно SK или BT. Для чистовой и скоростной обработки алюминия, графита, пресс-форм предпочтительнее HSK.
- Парк оснастки. Если на предприятии уже есть оправки SK или BT, переход на HSK означает замену всей оснастки. Учитывайте и доступность оправок, штревелей и держателей на рынке.
- Размер конуса. Подбирается по мощности шпинделя и вылету инструмента: SK 40 и BT 40 — универсальный вариант, SK 50 и BT 50 — для тяжёлых работ. У HSK размер 63 — типичный для обрабатывающих центров, 32 и 40 — для компактных высокоскоростных шпинделей.
- Система смены. Магазин и манипулятор рассчитаны на определённую форму хвостовика. Для HSK важно, какая форма (A, B, C, E) допустима в вашем станке.
- Подача СОЖ и контроль. Если нужна подача охлаждающей жидкости через центр инструмента, проверьте исполнение штревеля или хвостовика. Для автоматического замера детали или инструмента нужен хвостовик под щуп. Подробнее — в материале о щупах Renishaw для фрезерных станков.
Для замера детали и привязки инструмента на станке используется датчик Renishaw с хвостовиком, соответствующим конусу шпинделя. Для малых высокоскоростных шпинделей есть вариант с HSK-E.
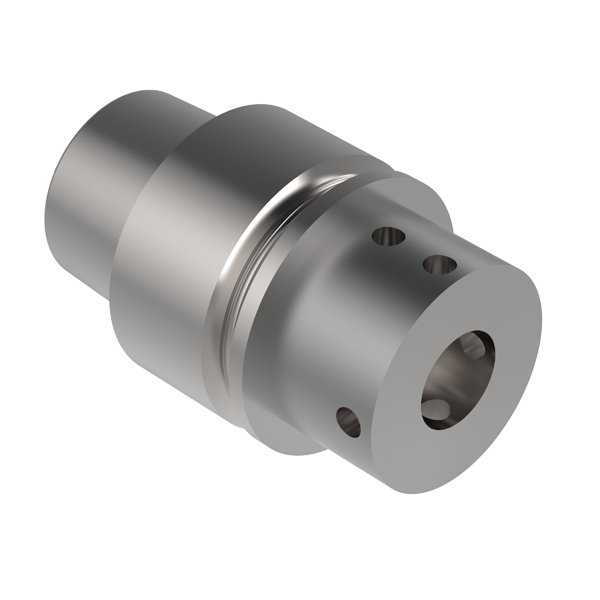
Хвостовик HSK-E32 по DIN 69893 для компактных высокоскоростных шпинделей, оснащаемых измерительными системами Renishaw.
Эксплуатация и типичные ошибки
Большинство проблем с конусами возникает не из-за выбора стандарта, а из-за состояния посадочных поверхностей и тяги. Типичные ошибки:
- Загрязнение конуса. Стружка, масляная плёнка и абразивная пыль на посадочных поверхностях вызывают биение и преждевременный износ. Перед установкой конус шпинделя и оправку протирают чистой салфеткой.
- Смешивание стандартов. Оправки SK и BT выглядят похоже, однако фланцы и штревели у них разные. Установка «почти подходящей» оправки приводит к повреждению шпинделя или захвата.
- Неподходящий или изношенный штревель. Неверная резьба, длина или износ приводят к падению усилия затяжки и выпадению оправки. Штревели проверяют и меняют по регламенту.
- Недостаточное усилие тяги. Ослабление тарельчатых пружин в приводе зажима снижает жёсткость узла. Контролируйте усилие тяги динамометрическим прибором в рамках ТО.
- Работа с повреждённым фланцем HSK. Из-за тонкой стенки хвостовик HSK чувствителен к ударам и загрязнению торца: контакт по торцу должен быть чистым и без забоин.
- Эксплуатация после столкновения. После аварийного удара шпинделя проверяют биение конуса и состояние подшипников, а не только внешний вид оправки.
Сбои смены инструмента нередко вызваны не конусом, а позиционированием магазина или датчиками — об этом в разборе ошибок смены инструмента ATC. Если после установки оправки появился шум или вибрация, обратитесь к материалу о диагностике шпинделя.
Для контроля состояния шпинделя и геометрии станка применяют специальные измерительные процедуры. Проверку и восстановление точности подробно описывает страница проверки и повышения точности станков. Периодичность и методы замеров уточняйте по руководству к вашему станку.
Датчик обратной связи шпинделя Fanuc. Если при диагностике шпиндельного узла выявлена неисправность датчика положения или скорости, его замена входит в комплекс работ.
FAQ: частые вопросы
Можно ли установить оправку BT в шпиндель SK?
Нет. Конусность 7:24 у них одинаковая, но фланцы, пазы привода и штревели различаются. Оправка не сядет правильно и может повредить шпиндель или захват.
Чем HSK лучше SK и BT на высоких оборотах?
У HSK контакт идёт по конусу и по торцу, а зажим изнутри усиливается центробежными силами. Конусы 7:24 на высоких оборотах ослабевают посадку, что увеличивает биение.
Что означает число в обозначении HSK 63?
Это диаметр фланца хвостовика в миллиметрах. Бывают размеры 32, 40, 50, 63, 80, 100 и 125; после числа указывается форма хвостовика, например A или E.
Чем отличаются формы HSK-A и HSK-E?
HSK-A имеет пазы привода и подходит для автоматической смены, в HSK-E пазов привода нет, момент передаётся трением, и форма ориентирована на высокие обороты. Допустимые формы уточняйте по документации станка.
Нужен ли отдельный хвостовик для измерительного щупа?
Да. Щуп устанавливается в шпиндель через хвостовик, который соответствует конусу станка: SK, BT или HSK нужного размера и формы.
Заключение
SK и BT — это один тип конуса 7:24 с разной геометрией фланцев и штревелей, поэтому их нельзя смешивать, но оба стандарта подходят для универсальной и силовой обработки. HSK с двойным контактом и зажимом изнутри даёт более жёсткую и повторяемую посадку на высоких оборотах, но требует специализированной оснастки и стоит дороже. Выбирайте конус по режимам обработки, парку оснастки и ограничениям шпинделя и системы смены инструмента.
Если вам нужно подобрать хвостовик для датчика, определить совместимость оснастки со шпинделем или найти комплектующие шпиндельного узла, обратитесь к специалистам ООО «Эффективное производство» — поможем подобрать позицию по артикулу и параметрам станка.
Связанные материалы
Читайте также